案例一:某制药厂乙醇废气处理项目
项目背景
某药业有限公司各个企业在制造原材料药分解及溶液收购 繁琐流程中,过多运用工业乙酸乙酯作为一个响应溶液和淬取剂,发生的废水中工业乙酸乙酯渗透压较高(约 800~1200 mg/m³),风口尺寸为 5000 m³/h。废水未经授权治疗直接的摆放,除了出现溶液浪费资源,还因工业乙酸乙酯释放性强、腥臭味显著的,遭受低能耗申诉和摆放偏高的危险。
废气成分及来源
- 主要成分:乙醇(占比 95% 以上),含少量甲醇、乙酸乙酯(溶剂残留)。
- 来源:反应釜开盖挥发、溶剂蒸馏塔塔顶不凝气、储罐呼吸阀排放。
处理工艺流程
采用 “冷凝回收 + 活性炭吸附” 组合工艺:
- 冷凝预处理:
废气先经螺旋冷凝管(-10℃冷冻水)降温至 5℃,乙醇蒸汽冷凝为液态,回收率达 85%,冷凝液回用于生产。
- 活性炭吸附:
冷凝后废气(乙醇浓度降至 150~200 mg/m³)进入活性炭吸附塔(装填蜂窝状活性炭,空塔流速 0.8 m/s),吸附效率≥90%,达标废气经 15m 烟囱排放。
- 活性炭再生:
定期用 120℃蒸汽对饱和活性炭脱附,脱附废气返回冷凝系统循环处理。
最终效果
- 乙醇去除率:≥98%,排放浓度≤20 mg/m³(远低于《大气污染物综合排放标准》GB16297-1996 中醇类排放限值 80 mg/m³)。
- 经济效益:年回收乙醇约 120 吨,节约溶剂采购成本 80 万元,投资回收期 1.5 年。
案例二:某汽车涂装线异丙醇废气处理项目
项目背景
某货车服务器厂表面处理装配车间在面漆喷涂料和系统清晰过程中 中,运用异丙醇(IPA)用作掺水剂和清晰剂,发生烟气功率 20000 m³/h,异丙醇渗透压 300~500 mg/m³,含少许丁醇、二甲苯(混合型喂养相转移催化剂),烟气享有功率大、渗透压低、偶尔性摆放的特性。
废气成分及来源
- 主要成分:异丙醇(60%)、正丁醇(20%)、二甲苯(10%),其余为挥发性有机物(VOCs)。
- 来源:喷漆室漆雾挥发、喷枪及输送管道清洗废气、晾干房溶剂挥发。
处理工艺流程
采用 “活性炭吸附 - 脱附 + 催化燃烧(RCO)” 工艺:
- 预处理:
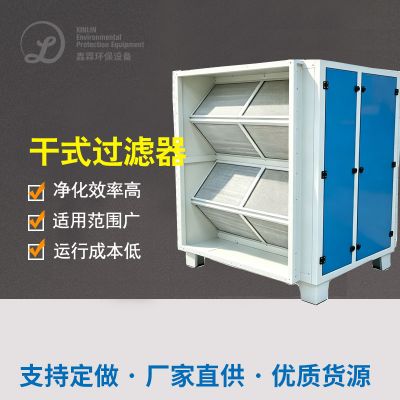
废气先经干式过滤箱去除漆雾颗粒(效率≥95%),避免堵塞活性炭。
- 活性炭吸附浓缩:
设 2 套吸附塔(一用一备),废气通过活性炭吸附,净化后达标气排放;当吸附塔饱和时,切换至另一套,同时用 120℃热空气对饱和塔脱附。
- 催化燃烧:
脱附出的高浓度废气(浓度提升 15~20 倍,约 5000~8000 mg/m³)进入 RCO 装置,在 250~300℃、催化剂(Pt/Pd)作用下,氧化分解为 CO₂和 H₂O,焚烧效率≥98%。
最终效果
- 综合去除率:≥95%,排放浓度≤25 mg/m³(满足《表面涂装(汽车制造业)挥发性有机物排放标准》DB44/1837-2020 中异丙醇限值 50 mg/m³)。
- 能耗控制:RCO 装置利用燃烧余热维持反应温度,仅启动时需辅助加热,运行成本低。
案例三:某食品发酵厂乙醇废气处理项目
项目背景
某纯粮酒酿造酒机构在蒸溜和酵繁琐流程中,生成多含工业无水乙醇的有机废气,新风量 50000 m³/h,工业无水乙醇含量 50~100 mg/m³,含几瓶有机质酸(如乙酸)和酯类(刺激性气味产品),的有机废气具备着湿高、可溶于水的显著特点。
废气成分及来源
- 主要成分:乙醇(70%)、乙酸(15%)、乙酸乙酯(10%),其余为水蒸气。
- 来源:蒸馏塔塔顶废气、发酵池呼吸气、储酒罐挥发。
处理工艺流程
采用 “生物滴滤塔” 工艺(适合低浓度、易生物降解废气):
- 预处理:
废气经气水分离器去除冷凝水,避免液态水影响生物填料。
- 生物滴滤处理:
废气从塔底进入,与填料层(火山岩 + 微生物膜)接触,乙醇等有机物被微生物氧化分解为 CO₂和 H₂O;循环喷淋液(含营养剂、pH 缓冲剂)从塔顶喷淋,维持微生物活性。
- 尾气排放:
处理后废气经除雾器去除水汽,通过 20m 烟囱排放。
最终效果
- 乙醇去除率:≥90%,排放浓度≤10 mg/m³(满足《发酵类制药工业大气污染物排放标准》GB 21903-2008 中醇类限值 100 mg/m³)。
- 优势:运行成本低(仅需水泵和风机能耗),无二次污染,适合处理低浓度、大风量废气。
总结
醇类烟粉尘补救需随着渗透压、新风量及营养成分抉择制作工艺:
- 高浓度(>500 mg/m³):优先冷凝回收,结合吸附或燃烧,实现资源回收与达标排放。
- 中浓度(100~500 mg/m³):吸附浓缩 + 催化燃烧(RCO/RTO),高效处理同时降低能耗。
- 低浓度(<100 mg/m³):生物处理、低温等离子或光催化(视成分而定),经济环保。
实际项目中,常采用组合工艺以应对复杂工况,确保处理效率和经济性。

 扫一扫添加微信