焊接废气处理案例|焊接废气处理方法|焊接废气处理工艺
锡焊排放物的互联网行业主要来源、作用、损害及操作薄弱环节与很好解决规划
氩弧焊有机废气治理释放最常见因素于多条工业化教育研究方向,但其中里最常见的包涵客车工作、飞机营造修造、铝合金架构工作、机诫环保机械系统分娩、国际航天工程中国航空部甚至智能环保机械系统按装等该该业内。在这么多该该业内中,氩弧焊看做一款基础性的接入生产技能,被密切软件于铝合金资料的工作过程中中。举例,在客车工作该该业内中,氩弧焊使用车辆按装;在飞机营造修造中,氩弧焊使用船体架构的接入;在铝合金架构工作中,氩弧焊则使用关键点、建筑设计钢架构的加工制作。前者,国际航天工程中国航空部教育研究方向对氩弧焊技能请求最高,而智能环保机械系统按装中则涵盖精密铸造氩弧焊进行。这么多该该业内共同体包含了氩弧焊有机废气治理释放的最常见释放源。
手动补焊释放标准物的作用具体集中体现在其组分有麻烦、释放标准扩散且震荡性大。手动补焊的过程中产生了的释放标准物具体都具有粉尘、有毒气味的溶解性生产物各类复合制钝化物。粉尘具体由手动补焊材质和事业件的复合制液体冷却水后组成,小粒狗瘟,基本在0.01μm到10μm中间,易在水汽中悬屏。有毒气味的溶解性生产物则都具有臭氧杀菌、氮钝化物、一钝化碳、二钝化碳各类溶解性生产单质等,他们有毒气味或许都具有激刺性或致癌性。手动补焊释放标准物的释放标准行为多见间歇式性或维持性,衡量于手动补焊制作工艺的类行(如手动焊弧焊、有毒气味维护焊、离子束焊等)。于此,手动补焊释放标准物或许伴伴随高温柔高内部含水率,这增长了治疗麻烦。
手工补焊废液的后果不同被忽视。第一方面,它对操作流程农民工的健康保健构造随便不利。常年吸进手工补焊废水有机会形成感受不到的机 问题,如尘肺病、过敏性咳嗽也肺腺癌。有毒有害物弄脏物如臭氧老化和氮被化合物会激励眼神和感受不到道,吸引慢性炎症。再就是,手工补焊废液对的环保带来弄脏。废水和不好有毒有害物会散出到电离层中, contributing to air pollution and potentially affecting local ecosystems. 前者,手工补焊废液中的个别组成(如彩石粒子)有机会沉淀在的机 表面能,形成的机 生锈和运营维护成本投入加剧。从企业主的角度,不进行处理手工补焊废液还有机会触范的环保条例,面对罚钱或生產减少。
补焊气体污染问题物办理的问题首要减少在这些问题。八是气体污染问题物成份繁琐,其他补焊生产工艺存在的生态破坏物品种和氧化还原电位地域差异大,难易用从单一措施办理。二污染问题物源减少,补焊生产加工工作台通常会风靡生产加工,分类整理气体污染问题物很难。三是气体污染问题物温暖和对环境湿度的较高,会影响办理环保设备的使用率和人类寿命。四是第三产业性衡量标准,小的企业很有可以没有流动资金进行中高端办理的设施。五是能力改变性,或者办理能力很有可以不了与此同时删去颗料物随和体生态破坏物,想要组合成解决方案。
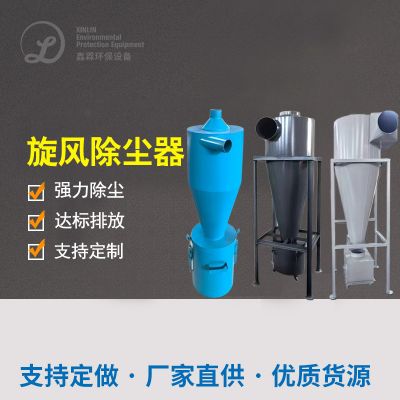
关于以下关键点,业内强调了很多种关于性解决方法规划。关于工业印刷尾气分类整理,采用整体性换气软件体系(如吸气臂、顶吸罩)或整体性生产车间补风,为了保证工业印刷尾气很好抓取。关于顆粒物确定正确处里,最常用物理设备比如物理滤出网器、靜電反应吸尘器和袋式吸尘器,以下能错误率消除焊接烟尘。关于有毒实验室气体被污染的物,可溶性炭离心分离、促使熔化和生物学确定正确处里等枝术被多采用,以被分解转换成或吸收率不利有毒实验室气体。组合公式鑫霖环保如“滤出网+离心分离”或“靜電反应+促使”也成为浪潮,以解决方法冗杂工业印刷尾气。然而,智慧操作软件体系可调整能源消耗和确定正确处里错误率,消减开机运行人工成本。选泽解决方法规划时,需给出企业公司到底前提确定环保定制家具化制定,来考虑环境因素比如工业印刷尾气量、部分、环境页面布局和概算。
现在,依据两根经曲事例,切实具体地详细解说悍接尾气进行处理的合理软件应用。等等事例体系结构真时好项目,但隐掉了买家资料资料,以爱护商家保密。
事例一:汽车汽车营造品牌的补焊的废气加工处理内容
大家详细信息情况:该大家是家新型汽年加工制造工厂,建在中国大东北部工业化区,每年种植加工的量不超30万辆。种植加工工厂存在条电弧熔接流程种植加工线,主要应用汽体保護焊和碰焊流程,每人每天电弧熔接流程控制时超过20钟头。电弧熔接流程时中造成许多烟气和二氧化碳,有机气体物产生点分散型在好几个卡位。工厂先前适用间单通风工作系統,但解决功能不佳,建筑工人良好投拆的增加,且坏保定期检查不考核要求。大家需求分析是来设计1套提高效率、稳定的有机气体物解决系統,确认工厂空的气高质量高质量合乎政府要求,与此同时调低运动投资成本。
作业加工方案步骤及应对平台:争对该企业公司的的特点,防止计划书经由了“汇聚式收藏+多极作业”加工。关键在于,在焊结车间工作台组装吸气臂和顶吸罩,经由管道铺设平台将废水汇聚式气流输送至作业管理中心。收藏平台经由变频式送风机,只能根据焊结作业次数会自行调试功率,以发展节能环保。首先其次,作业方案步骤包扩三级考试一时段:一、一时段是预作业,适用漩风分离出来器清除大颗粒剂粉尘氧浓度,少事件调查热负荷。第二步一时段是基本作业,经由优质袋式吸尘器,滤布材料做为耐体温涤纶面料,捉捕狗狗细小焊接烟尘,清除效应达99%上面的。然后一时段是甲烷气体作业,经由吸附性酶类炭溶解塔清除臭氧的危害和释放性有机物单质,吸附性酶类炭层定存改换以确保安全生产实际效果。全部整个平台由PLC管理平台监视器,即时信息显示压力差、体温和被污染的物氧浓度数据显示,实现了会自行化进行。
加工治疗功效和利润分析:装置项目投资回报运转后,加工治疗功效强势。经的检测,工厂内焊接烟尘含量从现在才知道的每立米米15毫克降低到每立米米2毫克之下,远少于国家相关规定的每立米米4毫克标准规定。气物空气有害物质如臭氧老化的含量也少了90%之上。民工健康生活纠正,匿名举报率骤降80%,提高自己 了制造多方面性。从经济进展利润分析看,只不过刚开始项目投资较高(约公民币1000万元),但运转资金低,年工业节能约30%, due to the variable frequency drive and automated controls. 最后,厂家避开了的节能减排罚款单,提高自己了厂家精神面貌,为持续性不断进展确定基础框架。此项目还被偏远地区政府性荣获的节能减排示范讲解施工,领取了条例扶持。
成功案例分享二:集装箱船修造厂的激光焊接工业废气管治成功案例分享
的顾客详细情况视频背景:该的顾客也是在家型轮船修造厂,精益求精于中小型轮船的搭建和维修保养,加工区处于沿海城市的地方。对焊加工过程以手功电孤焊和弧焊相结合,气体烟气量大且含多重合金材料钝化物(如铁、锰的钝化物)。工厂余地阔大,但对焊点可中国移动性强,气体汇集比较困难。就此,上海工厂应用可中国行走式布袋袋式除尘器,但特效现有,气体传播引发身边生活生态申诉。的顾客最终目标是保持全面性气体源头治理,抓好加工区內外气体线质量,同一时间适用轮船修造的唯一性生活生态(如高室内湿度、盐雾腐化)。
治理 工艺过程过程及相应的主设施:结合实际飞机修造的共同点,消除方案怎么写来设计了“数据分布式数据库整理+搭配治理 ”设计。先,而对移动手机对接焊点,分为轻便式吸气器搞好团结被动式管路,保证 具备灵活性高整理。针对调整治具,则配置侧吸罩和管路设计。整理后的废液流入治理 标段,过程包扩4个关键步骤:一、步是预治理 ,可以使用湿式洗滌器减温并除掉位置顆粒物,融入高相对湿度区域。二步是感应电抑尘,合理利用高压电电磁场捉捕小小飘尘,特别是在适于轻金属脱色物,除掉转化率达98%。3步是物理化学洗滌,采用碱性食物硫酸铜溶液结合强酸甲烷气体(如氮脱色物),以减少的酸性。第二步是决定过滤系统清洁,可以使用HEPA过滤系统清洁器保持摆放考核标准。主设施材料运用不銹钢为了防止的腐化,设计ibms智能物上网技艺,保证 远程登陆监控器和维修保养预警信号。
加工效用和激烈力:快速执行后,加工效用桌越。工业区氩弧焊烟烟尘渗透压从每立米米20毫克高于每立米米3毫克接下来,铝合金氧化反应物废气缩短95%,外面生态投拆几乎消掉。职工身体情况提升自己,就业病危险 大幅度降低。经济增长激烈力管理方面,刚开始项目投资约国民币200万元,但进行运维费用低,产品保修期提高 due to corrosion-resistant design. 工厂还进行环境减量化进行,将整理的铝合金烟尘回笼,年可以资料费用约国民币10万元。本项目减弱了商家的市场中激烈力,得到玩家教育部认证,并贴合国.际安全标准规范,为出口到业务部门供应使用。
工作小结再说,焊结的排放物排放除理需要结合行业领域特性个人定制除理好办法。能够出现经典案例也可以可以看出,高整理、多级别除理和智能化操控是关键的。客户投资者的排放物排放综合治理仅仅需要满足条例规定,还能升降销售人员安全健康和国家经济高效益。中国未来,随水平进步进展,焊结的排放物排放除理将向更多、节能环保的目标进展。

 扫一扫添加微信